


بیش از ۷۰ درصد از قطعات آلومینیومی پس از خروج از حمام الکترولیت آنادایزینگ، در امتداد خط جوش دچار سیاهی، لکه یا تفاوت رنگ فاحش میشوند؛ نقصی غیرقابلبازگشت که هزینه گزافی به خطوط تولید تحمیل میکند. آیا این به معنای غیرممکن بودن آنادایز آلومینیوم جوشکاری شده است؟ خیر. پاسخ کوتاه این است: بله، قطعات جوشخورده را میتوان آنادایز کرد، اما رسیدن به یک سطح یکدست و بدون عیب نیازمند رعایت الزامات متالورژیکی دقیق در انتخاب آلیاژ پایه، فیلر جوشکاری و کنترل حرارت است.
در این راهنمای تخصصی از مجله تحلیلی آلوم صنعت، گامبهگام فرایند متالورژیکی تغییر رنگ خط جوش، نحوه انتخاب سیم جوش مناسب، آمادهسازی سطح و پروتکلهای کنترل کیفیت پوششهای آندی را بررسی میکنیم.
متالورژی جوش آلومینیوم و واکنش آن در حمام آنادایز
فرایند آنودایزینگ یک تبدیل الکتروشیمیایی کنترلشده است که طی آن لایه طبیعی اکسید آلومینیوم به لایهای متخلخل، با سختی بالا و مقاوم در برابر خوردگی تبدیل میشود. شفافیت و یکنواختی این لایه اکسیدی کاملاً تابع خلوص و فاز متالورژیکی زیرلایه است.
هنگام اجرای جوشکاری بر روی مقاطع آلومینیومی، قطعه کار به سه بخش کاملاً مجزا با ریزساختارهای متفاوت تقسیم میشود:
- فلز پایه (Base Metal): دارای ترکیب شیمیایی همگن و ساختار نورد یا اکسترود استاندارد.
- منطقه متاثر از حرارت (HAZ): ناحیهای که به دلیل حرارت قوس جوشکاری دچار تغییر کریستالی و رسوب عناصر بینفلزی شده است.
- حوضچه جوش منجمد شده (Weld Bead): آلیاژی ریختگی حاصل از ادغام فلز پایه و سیمجوش مصرفی با انجماد سریع.
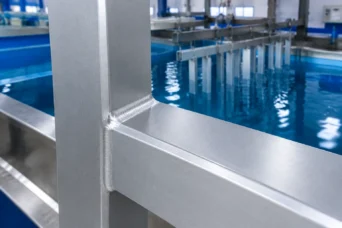
طی فرایند آندی شدن در وان اسید سولفوریک، نرخ رشد اکسید روی هر یک از این نواحی به دلیل پتانسیل شیمیایی مختلف، یکسان نخواهد بود. طبق مستندات فنی و گزارشهای منتشر شده در مرجع بینالمللی ASM International، حضور عناصر آلیاژی آزاد مانند مس و سیلیسیم، مسیر عبور جریان الکتریسیته را مختل ساخته و ماتی موضعی ایجاد میکند.
دلایل تغییر رنگ و سیاه شدن خط جوش پس از آنودایزینگ
مشاهده خط جوش تیره یا سیاهرنگ پس از فرایند اسیدشویی و آنادایز ناشی از سه خطای عمده کارگاهی است:
۱. استفاده نامناسب از سیمجوشهای سیلیکونی (سری ۴۰۰۰)
سیمجوش ER4043 به دلیل روانی عالی و جلوگیری از ترک خوردن حین جوش، مصرف بالایی دارد؛ اما اگر قطعه قرار باشد آنادایز شود، فاجعهآفرین خواهد بود. سیلیسیم در حمام اسید حل نشده و به صورت ذرات تیره درون نانوحفرههای اکسید آلومینیوم به دام میافتد و خط جوش را به رنگ دودی یا کاملاً سیاه تبدیل میکند.
۲. تفکیک فازی و رسوب در مرز دانهها
ورودی حرارت بیش از حد در زمان جوشکاری، عناصر آلیاژی را مجبور به تجمع در مرز دانهها میکند. این امر موجب خوردگی بیندانهای حین مرحله اچینگ شیمیایی و ایجاد خطوط تیره موازی جوش میشود.
۳. تخلخل و حبس اسید در میکروحفرهها
کیفیت نامناسب گاز محافظ آرگون یا عدم چربیزدایی باعث حبس هیدروژن و ایجاد میکروتخلخل در حوضچه مذاب میشود. اسید وان آنادایزینگ به داخل این حفرات نفوذ کرده و پس از خشک شدن، لکههای سفیدک یا زنگزدگی موضعی تولید میکند.
راهنمای انتخاب سیمجوش سازگار با آنادایزینگ
برای دستیابی به حداکثر تطابق رنگ، باید از فیلرهایی با پایه آلیاژی منیزیم استفاده کنید:
- سیمجوش ER5356: بهترین و مطمئنترین انتخاب برای جوشکاری آلیاژهای 6061، 6063 و سری 5000 که تطابق رنگی بسیار شفاف و بدون ماتی به همراه دارد.
- سیمجوش ER5183 / ER5556: فیلرهای تخصصی مناسب برای قطعات ضخیم دریایی و سازههای نیازمند استحکام کششی بالا همراه با ظاهر نقرهای براق.
- سیمجوش ER4043: صرفاً برای قطعاتی که قرار است پوشش مشکی مات متراکم داده شوند کاربرد دارد.
نقش منطقه متاثر از حرارت (HAZ) در کیفیت پوشش آندی
در آلیاژهای پیرسختشده (مانند 6061-T6)، گرمای موضعی جوشکاری شرایط عملیات حرارتی را برهم زده و یک نوار با ضخامت ۲ تا ۸ میلیمتر در طرفین جوش ایجاد میکند که با نام Halo Effect یا هاله دور جوش شناخته میشود. برای به حداقل رساندن این اثر، استفاده از فرایند TIG پالسی و بلوکهای خنککننده مسی توصیه میگردد.
سفارش و تامین قطعات آلومینیوم با کیفیت تضمینی آنادایزینگ
مجموعه آلوم صنعت مجهز به خطوط پیشرفته برش لیزر، واترجت سرد و تامینکننده انواع ورق و پروفیل در آلیاژهای استاندارد، آمادگی دارد قطعات مهندسی پروژههای شما را با بالاترین استانداردهای سطحی و متالورژیکی تامین نماید.
چکلیست گامبهگام آمادهسازی و جوشکاری قطعات قبل از آنادایز
- چربیزدایی سطحی: زدودن هرگونه روغن و پلیسه با استون خالص برای جلوگیری از کربنیزه شدن لایه اکسید.
- برسکاری اختصاصی: استفاده از برس فولاد ضدزنگ اختصاصی آلومینیوم جهت پاکسازی فیلم اکسید سطحی قبل از ایجاد قوس.
- سنگزنی دقیق: یکدستسازی خط جوش همجهت با خطوط نورد یا اکستروژن فلز پایه جهت یکنواختی انعکاس نور.
- تست کوپن آزمایشگاهی: انجام تست غوطهوری بر روی یک نمونه کوچک قبل از ورود سفارش اصلی به خط آبکاری.
مقایسه رفتاری آلیاژها و سیمجوشها در فرایند آنودایزینگ
| آلیاژ پایه | سیمجوش پیشنهادی | انطباق رنگی در آنادایز نقرهای | رفتار در هارد آنادایز |
|---|---|---|---|
| 6063 | ER5356 | عالی و کاملاً یکدست | بسیار مناسب |
| 6061-T6 | ER5356 | بسیار خوب | تشکیل لایه متراکم و سخت |
| 5083 | ER5183 / ER5356 | عالی | مقاومت فوقالعاده در برابر آبشور |
| 5052 | ER5356 | خوب | مناسب |
جهت بررسی ابعاد، استانداردها و مشخصات فیزیکی ورقها و پروفیلهای صنعتی، میتوانید مستقیماً به بخش محصولات و تامین آلیاژهای آلوم صنعت مراجعه فرمایید.
خدمات مهندسی و تامین متریال در آلوم صنعت
کیفیت مونتاژ و برش اولیه، تعیینکننده سلامت سطح نهایی بعد از آنادایزینگ است. در آلوم صنعت، با تکیه بر دستگاههای برش واترجت سرد و برش لیزری با دقت بالا، از تغییر ساختار متالورژیکی لبهها جلوگیری میگردد.
برای آشنایی با توانمندیها و استانداردهای کیفی ما میتوانید صفحه درباره آلوم صنعت را مشاهده نمایید یا از طریق وبلاگ آلوم صنعت جدیدترین راهنماهای فنی متالورژی فلزات را مطالعه کنید.
پرسشهای متداول
۱. آیا میتوان قطعه جوش داده شده با سیم ۴۰۴۳ را آنادایز رنگی کرد؟
خیر؛ سیمجوش ۴۰۴۳ حاوی سیلیسیم است و پس از آنادایز به رنگ خاکستری تیره یا سیاه درمیآید و رنگ را جذب نمیکند (تنها در صورت رنگ مشکی مات قابل اغماض است).
۲. علت تفاوت شید رنگ در حاشیه خط جوش چیست؟
این پدیده به دلیل ایجاد ناحیه متاثر از حرارت (HAZ) است که ساختار بلوری فلز پایه را به دلیل حرارت جوشکاری تغییر داده و نرخ اکسیداسیون متفاوتی ایجاد میکند.
۳. بهترین فیلر برای آنادایز شفاف آلیاژهای سری ۶۰۰۰ چیست؟
سیمجوش ER5356 به دلیل داشتن عنصر منیزیم بالاترین شفافیت و انطباق رنگی با آلیاژهای 6061 و 6063 را پس از آنودایز ارائه میدهد.
۴. آیا هارد آنادایز روی قطعات جوشخورده موفقیتآمیز است؟
بله، اما به دلیل ضخامت و ولتاژ بالا، هرگونه عیب یا تخلخل در جوش ممکن است باعث سوختگی موضعی (Burn) در لبه جوش شود؛ لذا جوشکاری باید بدون عیب و با گاز خالص انجام شود.
جمعبندی و نکات کلیدی
- آنادایز آلومینیوم جوشکاری شده در صورت استفاده از سیمجوش خانواده منیزیم (ER5356) نتیجهای بدون تیرگی و یکدست به همراه خواهد داشت.
- کنترل حرارت ورودی جوش مانع از گسترش هاله HAZ در اطراف خط جوش میشود.
- کیفیت سطح، پولیش یکنواخت و استفاده از خدمات برش دقیق سرد (واترجت/لیزر) ضامن موفقیت نهایی پوششهای اکسیدی مهندسی است.


 فهرست


