


در این مقاله، تمامی مراحل مهندسی، متالورژیکی، استانداردهای صنعتی و چکلیستهای ثبت سفارش مقاطع سفارشی را بررسی میکنیم تا از اتلاف سرمایه جلوگیری کرده و خروجی با بالاترین دقت ابعادی حاصل شود.
شناخت ماهیت اکستروژن و مهندسی قالب اختصاصی
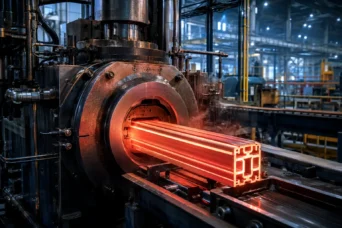
اکستروژن آلومینیوم روشی است که طی آن بیلت پیشگرمشده آلومینیوم با فشار پیستون هیدرولیکی از میان قالبی با دهانه مشخص عبور داده میشود تا مقطعی با طول پیوسته و سطح مقطع یکنواخت ایجاد شود. طراحی قالب اختصاصی (Custom Die Design) برای مقاطع توپر (Solid)، نیمهتوخالی (Semi-Hollow) یا کاملاً توخالی (Hollow) انجامیاژ ۶۰۶۳ (معماری و عمومی): دارای بالاترین کیفیت پرداخت سطحی، مناسب برای پروفیلهای ساختمانی، درب و پنجره، نمای کرتینوال، هیتسینکهای روشنایی و مقاطع ظریف.
- آلیاژ ۶۰۶۱ (سازه و صنعتی): استحکام تسلیم و کششی بالاتر نسبت به ۶۰۶۳؛ مناسب برای فریمهای صنعتی، شاسی خودرو، پایههای پنل خورشیدی و قطعات تحت تنش برشی و خمشی.
- آلیاژ ۶۰۸۲ (مقاومت بالا): رایج در صنایع دریایی، پلسازی و سیستمهای باربر سنگین صنعتی با مقاومت در برابر محیطهای کلریدی و رطوبت بالا.
برای انتخاب دقیق مقاطع متناسب با بار مکانیکی سازه خود میتوانید مقاطع و انواع محصولات مهندسی را در صفحه اصلی آلوم صنعت بررسی فرمایید.
گامبهگام فرآیند طراحی، ساخت قالب و تولید اکستروژن
برای اجرای موفق پروژه، فرآیند زیر از ابتدا تا تحویل محصول طی میشود:
۱. تحلیل فایل و بهینهسازی نقشه فنی
در ابتدا فایل طراحیشده در نرمافزارهای مهندسی (AutoCAD، SolidWorks) توسط مهندسین قالبساز بررسی میشود. مواردی مانند زوایای تیز، نسبت ضخامت دیوارههای ضخیم به نازک و تلرانسهای انطباقی مورد ارزیابی قرار میگیرند.
۲. ساخت قالب با فولاد گرمکار و ماشینکاری CNC
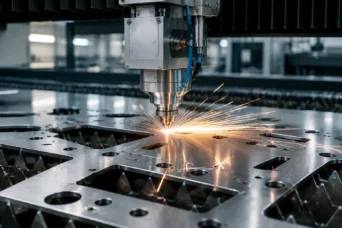
قالبهای اکستروژن از فولادهای مقاوم به حرارت و سایش مانند DIN 1.2344 (H13) ساخته میشوند. برش دقیق فیدر و سنبه توسط دستگاههای وایرکات (Wire Cut)، اسپارک (EDM) و فرز CNC با دقت میکرونی انجام میگیرد.
۳. عملیات نیتراسیون و سختکاری قالب
قالب تولیدشده تحت سختکاری خلاء قرار گرفته و پیش از ورود به خط تولید، در کورههای نیتراسیون گازی یا پلاسمایی سختکاری سطحی میشود تا مقاومت به سایش لبههای عبور فلز افزایش یابد.
۴. تست و تولید نمونه اولیه (Sample Run)
قالب روی پرس بسته شده و چند شاخه نمونه با بیلت استاندارد تولید میشود. نمونه از نظر ابعاد (با کولیس دیجیتال و پروژکتور نوری) بررسی شده و پس از تأیید نهایی کارفرما، وارد مرحله تولید انبوه میگردد.
شکل ۲: ماشینکاری دقیق دهانه قالب اکستروژن با دستگاههای مدرن CNC
جدول مقایسه فنی و آنالیز آلیاژهای پرکاربرد اکستروژن
| آلیاژ و تمپر | استحکام کششی (MPa) | استحکام تسلیم (MPa) | قابلیت اکستروژن | مقاومت به خوردگی | کاربردهای شاخص صنعتی |
|---|---|---|---|---|---|
| ۶۰۶۳-T5 | ۱۷۵ | ۱۳۰ | بسیار عالی | عالی | درب و پنجره، نما، پروفیل دکوراتیو، لوور |
| ۶۰۶۳-T6 | ۲۴۰ | ۲۱۵ | بسیار عالی | عالی | قطعات الکتریکی، هیتسینک، لولههای هیدرولیک سبک |
| ۶۰۶۱-T6 | ۳۱۰ | ۲۷۵ | خوب | خیلی خوب | شاسی خودرو، استراکچر باربر، قطعات ماشینآلات |
| ۶۰۸۲-T6 | ۳۵۰ | ۳۱۰ | متوسط | عالی | پلسازی، جرثقیل، سازههای فراساحلی و ریلی |
سناریوی کاربردی: عیبیابی در طراحی مقاطع جدارنازک و راهحل مهندسی
سناریوی واقعی: یک شرکت تولیدکننده باکسهای الکترونیکی ضدآب، سفارشی برای تولید یک پروفیل اختصاصی با ضخامت دیواره ۰.۸ میلیمتر در مجاورت یک زائده پیچخور ضخیم ۴ میلیمتری ثبت کرد. در نخستین نمونهگیری، اعوجاج شدید سطحی (Wave Distortion) و خنککاری ناهمگون مشاهده شد؛ زیرا سرعت خروج فلز از دهانه ضخیم بسیار سریعتر از دهانه باریک بود.
راهحل فنی تیم طراحی: با تعبیه شیارهای فرعی هدایتکننده جریان (Choked Flow Bearings) در دهانه قالب و اصلاح مقطع با افزودن پخ ۴۵ درجه (Chamfer) در محل اتصال ضخامت کم به زیاد، سرعت خروج فلز در سرتاسر مقطع یکنواخت شد و قطعه نهایی بدون موج و با تلرانس استاندارد DIN 17615 تحویل داده شد.
اقدامات پس از تولید: عملیات حرارتی، برشکاری و پرداخت سطحی
پروفیلهای خارجشده از پرس بلافاصله بر روی میز خنککننده (Cooling Table) کشیده و تابگیری (Stretching) میشوند. سپس مراحل تکمیلی زیر اعمال میگردد:
- عملیات حرارتی ایجینگ (Aging Oven): قطعات به مدت چند ساعت در دمای ۱۸۰ تا ۲۰۰ درجه سانتیگراد درون کوره حرارت میبینند تا عناصر بینفلزی رسوب کرده و سختی پروفیل به سختی استاندارد T6 (حداقل ۱۲ تا ۱۴ وبستر) برسد.
- برشکاری دقیق صنعتی: قطعات به طولهای سفارشی طبق نقشه پروژه برش داده میشوند.
- خدمات تکمیلی سطح: جهت افزایش مقاومت سایشی، زیبایی و عایقبندی، پروفیلها تحت فرایندهای آنودایزینگ مات یا براق و رنگپودری الکترواستاتیک قرار میگیرند.
برای کسب اطلاعات تکمیلی پیرامون توانمندیهای کارخانه و خطوط پیشرفته، میتوانید بخش درباره ما آلوم صنعت را مطالعه کرده یا برای مشاهده مقالات تکمیلی متالورژی به وبلاگ تخصصی آلوم صنعت مراجعه فرمایید.
🎯 نیاز به طراحی و تولید مقطع اختصاصی با بالاترین دقت ابعادی دارید؟
تیم مهندسی آلوم صنعت از مرحله ارزیابی نقشه، ساخت دقیق قالب تا تولید تیراژ و خدمات تکمیلی پوشش سطح در کنار شماست. همین حالا با مهندسین ما تماس بگیرید و از مشاوره فنی رایگان بهرهمند شوید:
محاسبه هزینهها، تیراژ اقتصادی و طول عمر قالب
هزینه تولید پروفیل آلومینیوم اختصاصی از دو بخش اصلی تشکیل شده است:
- هزینه ساخت قالب (سرمایهگذاری اولیه): این هزینه وابسته به اندازه قطر دهانه فیلر، پیچیدگی هندسه (توپر یا توخالی بودن) و جنس فولاد مصرفی است. قالب اختصاصی بهطور انحصاری متعلق به مشتری بوده و در انبار قالب کارخانه برای سفارشهای بعدی نگهداری میشود.
- هزینه متریال و خدمات اکستروژن (بر حسب کیلوگرم): قیمت روز بیلت آلومینیوم استاندارد (ایرالکو یا المهدی) به همراه اجرت اکستروژن، ایجینگ و خدمات سطحی.
طول عمر قالب: یک قالب فولادی استاندارد H13 توانایی تولید بین ۱۵ الی ۵۰ تن پروفیل آلومینیوم را (بسته به پیچیدگی و ضخامت دیوارهها) پیش از نیاز به نیتراسیون مجدد یا تعویض دارا میباشد.
جمعبندی و نکات کلیدی در سفارشگذاری
- استانداردسازی نقشه: پیش از ساخت قالب، زوایای تیز را حذف کرده و تقارن هندسی را جهت جلوگیری از موجافتادگی رعایت کنید.
- انتخاب صحیح گرید آلیاژی: برای کاربردهای دکوراتیو و نما از ۶۰۶۳ و برای بارهای مکانیکی سازهای از ۶۰۶۱ استفاده کنید.
- تعیین دقیق تلرانس ابعادی: مشخص کردن تلرانسهای عمومی و بحرانی نقشه جهت انطباق با قطعات مجاور الزامی است.
- توجه به تیراژ اقتصادی: در پروژههای صنعتی، با افزایش تناژ سفارش، هزینه ساخت قالب بر روی قیمت هر کیلوگرم محصول نهایی کاملاً مستهلک میشود.
سوالات متداول
۱. ساخت قالب اختصاصی و تحویل اولین نمونه پروفیل چقدر زمان میبرد؟
بهطور معمول فرآیند طراحی، ماشینکاری CNC، وایرکات، عملیات حرارتی قالب و انجام تست نمونهگیری بین ۱۵ تا ۲۵ روز کاری زمان میبرد.
۲. حداقل تیراژ (MOQ) برای تولید پروفیل آلومینیوم اختصاصی چقدر است؟
حداقل تیراژ سفارش اکستروژن به ظرفیت پرس و وزن هر متر از پروفیل بستگی دارد، اما عموماً از حداقل ۳۰۰ تا ۵۰۰ کیلوگرم آغاز میشود.
۳. مالکیت قالب ساختهشده با کیست؟
مالکیت قالب بهصورت ۱۰۰٪ متعلق به کارفرما و مشتری است و مجتمع صنعتی موظف است از نقشه و قالب تنها جهت تولید سفارشهای همان کارفرما استفاده کند.
۴. چه عواملی باعث افزایش قیمت ساخت قالب اکستروژن میشود؟
تعداد حفرههای قالب (چند راهگاه بودن)، توخالی بودن مقطع به دلیل نیاز به سنبههای پیچیده و ابعاد بزرگ سطح مقطع که نیاز به گرده فولاد بزرگتری دارد، هزینه ساخت قالب را افزایش میدهند.
۵. آیا امکان اصلاح ابعادی قالب پس از ساخت وجود دارد؟
اصلاحات جزئی مانند گشادتر کردن دهانه یا تغییر شعاع فیلتها از طریق اسپارک و سنگزنی امکانپذیر است؛ اما کمکردن ابعاد یا افزایش ضخامت دیوارهها پس از برادهبرداری اولیه ممکن نبوده و نیاز به ساخت مجدد اجزای سنبه دارد.


 فهرست


